Haberler

Kayış Kasnaklarının yiv doğruluğunu ve tutarlılığını hangi işleme süreçleri sağlar?

2026-10-20 0 bana mesaj bırak

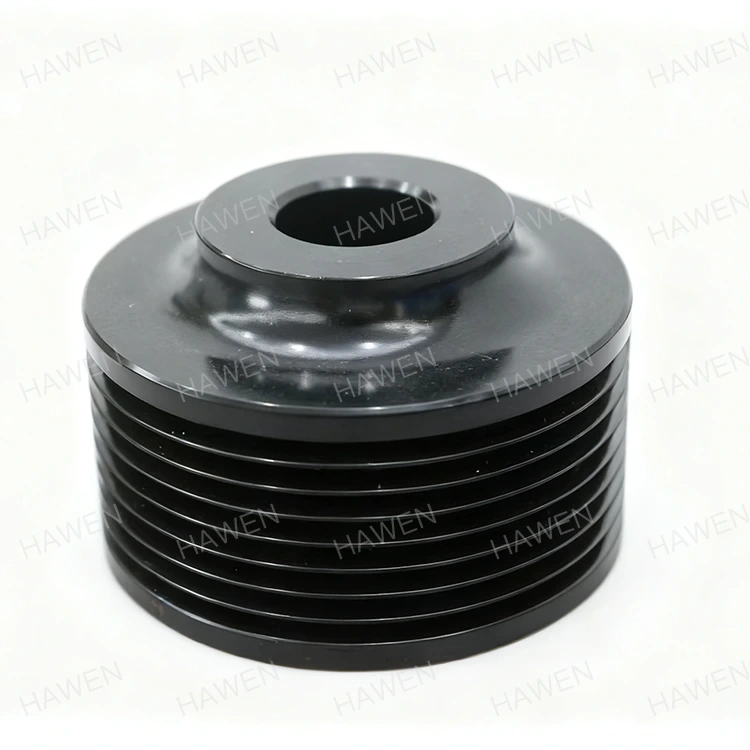
Bir bakım mühendisi yeni bir set kurar.Kayış KasnaklarıBir tahrik sistemi üzerinde, belirtilen oluk profilinin ve çapının kayış tahrikini orijinal performansına geri getireceğinden emin olarak. Birkaç hafta içinde kayış gıcırdamaya başlar, kenarları yıpranır ve kayış oluğa dengesiz bir şekilde oturur. Sorun kemerde değil. Sorun olukta. Oluk açısı iki derece sapmış, oluk çapı çevre boyunca değişiyor ve yüzey kalitesi çok pürüzlü. Bu senaryo, gerekli toleransları sağlayamayan işleme proseslerinin doğrudan bir sonucudur. Kayış Kasnak alıcıları için, hangi işleme proseslerinin kanal doğruluğunu ve tutarlılığını sağladığını anlamak, bu arızaları önlemek açısından çok önemlidir.


Bu kılavuz, güvenilir performans gösteren Kayış Kasnaklarını tedarik etmesi gereken satın alma mühendisleri ve bakım yöneticileri için yazılmıştır. Kritik kanal parametrelerini, bunları sağlayan işleme süreçlerini, bunları doğrulayan muayene yöntemlerini ve bir tedarikçiyi değerlendirme kriterlerini açıklayacağız. Ayrıca Zhejiang Hawen Electromechanical Co., Ltd.'deki fabrikamızdan ayrıntılı ürün parametreleri de sağlayacağız. İster konveyörler, HVAC sürücüleri, tarım makineleri veya endüstriyel fanlar için kasnak tedarik ediyor olun, bu kılavuz doğru işleme kalitesini belirlemenize ve bunu sunabilecek bir tedarikçiyi seçmenize yardımcı olacaktır.

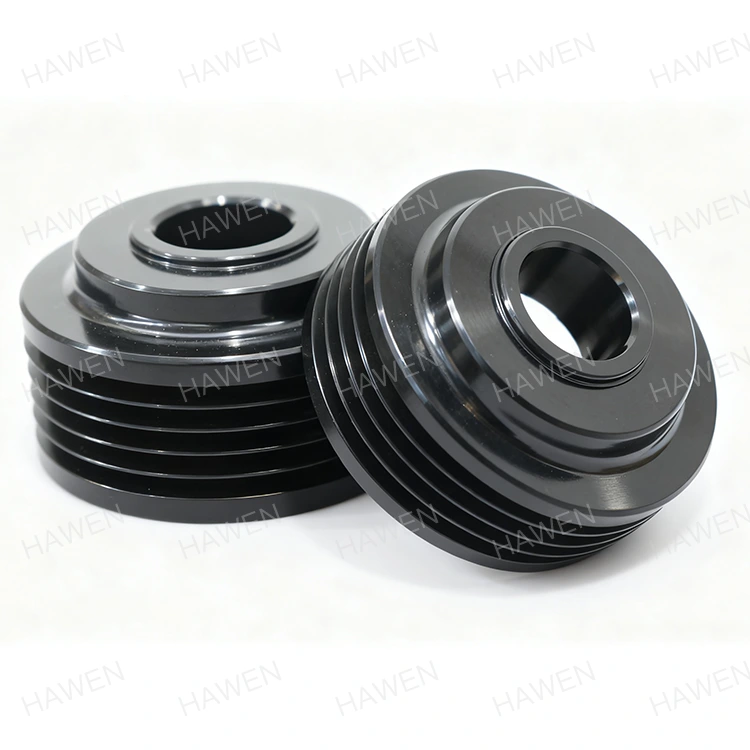
Solid Pulley


İçindekiler


1. Kayış Kasnağı Performansını Hangi Yiv Parametreleri Belirler?

Kayış Kasnağının performansı oluğunun doğruluğuna bağlıdır. Oluk, bandı yönlendiren ve tutan kanaldır. Yiv doğru değilse kayış düzgün şekilde oturmayacak ve tahrik verimliliği kaybedecek, gürültü üretecek ve zamanından önce aşınacaktır. Dört kanal parametresi kritik öneme sahiptir: kanal açısı, kanal çapı, kanal profili ve yüzey kalitesi. Oluk açısı, bandın oluğa nasıl sıkışacağını belirler. V kayış kasnağı için standart açı, kasnak çapına bağlı olarak 34, 36 veya 38 derecedir. Sadece bir derecelik bir hata, kayışın güç aktarım kapasitesini azaltabilir ve eşit olmayan aşınmaya neden olabilir. Yiv çapı, hız oranını etkileyen bandın eğim çizgisini belirler. Oluk profili, oluk derinliğini ve kök yarıçapını içerir. Yüzey kalitesi sürtünmeyi ve kayış aşınmasını etkiler. Aşağıdaki tablo bu parametreleri ve bunların tipik toleranslarını özetlemektedir.

Parametre Tipik Tolerans Performans Üzerindeki Etki
Oluk Açısı +/- 0,5 derece Kayışın sıkışmasını ve güç aktarımını etkiler
Oluk Çapı +/- 0,05 mm Hız oranını ve bant takibini etkiler
Oluk Profili (derinlik, kök yarıçapı) +/- 0,1 mm Kayışın oturmasını ve aşınmasını etkiler
Yüzey İşlemi (Ra) 0,8 - 1,6 µm Sürtünmeyi ve kayış ömrünü etkiler
Oluk Salgısı +/- 0,05 mm Titreşimi ve bant takibini etkiler

Şu tarihte:Zhejiang Hawen Elektromekanik Co, LtdFabrikamızda bu toleranslara ve daha sıkı kayış kasnakları üretilmektedir. Yiv doğruluğunun kayış tahrik performansının temeli olduğunun bilincindeyiz ve bunu başarmak için gerekli işleme ve muayene ekipmanına yatırım yaptık. Mühendislik ekibimiz, özel uygulamanız için uygun toleranslar konusunda tavsiyelerde bulunabilir.


2. Oluk Profilini Hangi İşleme Süreçleri Oluşturur?

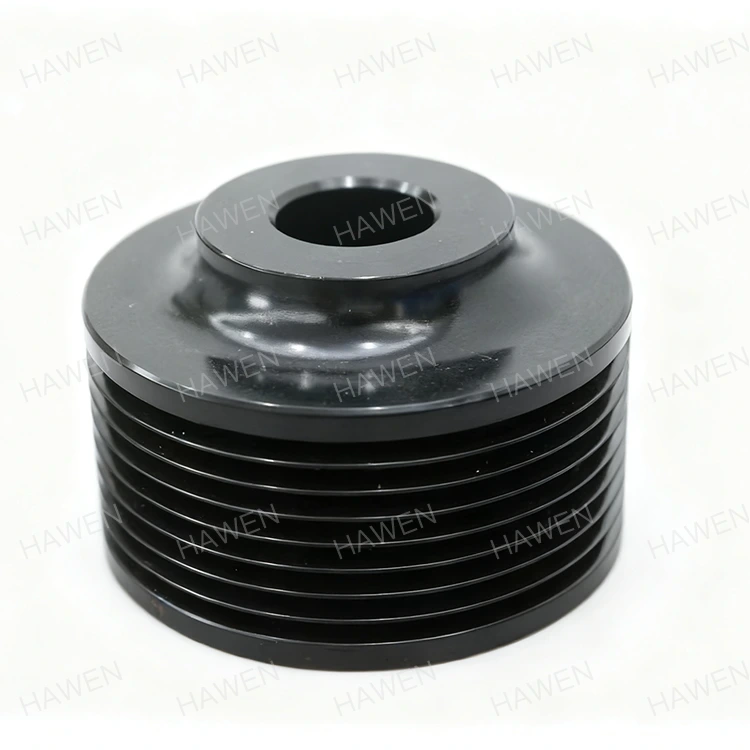
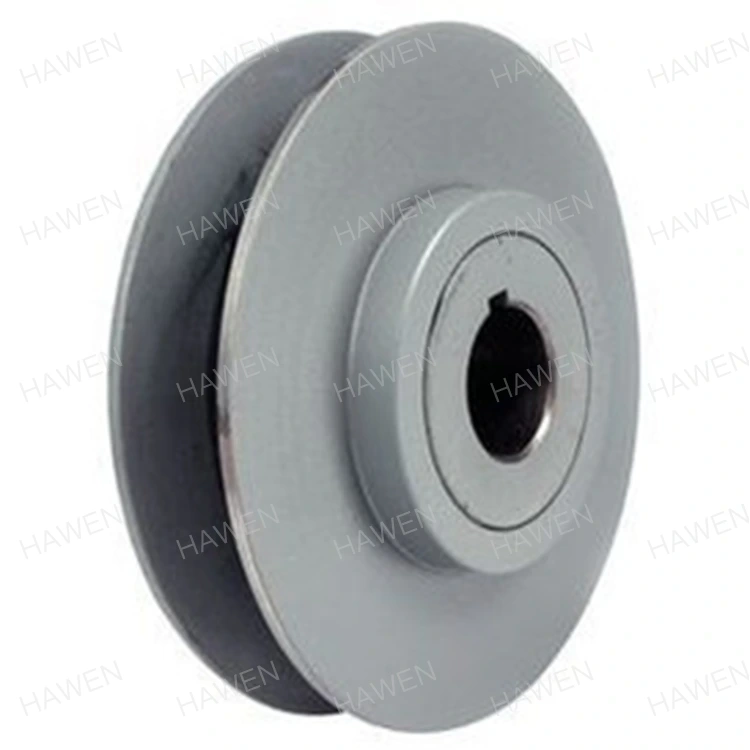
Kayış Kasnağının oluk profili, bir dizi işleme işlemiyle oluşturulur. İlk işlem, dış çap, delik ve ön yüzey genişliği dahil olmak üzere kasnağın temel geometrisini oluşturan tornalamadır. Daha sonra oluk kasnağın yüzüne kesilir. V-kayışlı kasnaklarda oluk genellikle gerekli açı ve profile uygun bir kalıp aleti veya bir CNC kanal açma aleti kullanılarak kesilir. Yivin doğruluğu tezgahın sertliğine, takımın keskinliğine ve takım yolunun hassasiyetine bağlıdır. Kanal açma işleminden sonra, yüzey kalitesini ve boyutsal doğruluğu iyileştirmek için kasnak taşlanabilir. Aşağıdaki tablo işleme süreçlerini ve bunların kanal doğruluğundaki rolünü özetlemektedir.

İşlem İşlev Ulaşılan Tipik Tolerans Teçhizat
Tornalama Dış çap, delik ve yüz oluşturur +/- 0,05 mm CNC torna tezgahı
Kanal açma Oluk profilini keser +/- 0,1 mm, +/- 0,5 derece Kanal açma aleti ile CNC torna tezgahı
Bileme Son işlemi ve doğruluğu artırır +/- 0,02 mm, Ra 0,8 µm Silindirik öğütücü
Çapak alma Keskin kenarları kaldırır Yok Manuel veya otomatik
Dengeleme Kütle dağılımını düzeltir G16 veya daha iyisi Dinamik dengeleme makinesi

Fabrikamızda, Kayış Kasnaklarını tek bir kurulumda döndürmek ve yiv açmak için canlı takımlı CNC torna tezgahları kullanıyoruz. Bu, işlemler arasında kasnağın yeniden aynalanması durumunda oluşabilecek hatayı ortadan kaldırır. Ayrıca, oluk açısının ve kök yarıçapının parçadan parçaya tutarlı olmasını sağlamak için tam oluk profiline göre taşlanmış hassas form aletleri kullanıyoruz.


3. Kanal Doğruluğu ve Son İşlem için Taşlama Neden Önemlidir?

Taşlama, iyi bir makarayı alıp onu hassas bir makara haline getiren işlemdir. Tornalama ve kanal açma temel geometriyi oluştururken taşlama, kanal açısını, kanal çapını ve yüzey kalitesini iyileştirir. Taşlama, gerekli oluk profiline göre ayarlanan hassas bir taşlama taşı kullanılarak gerçekleştirilir. Kasnak hassas bir mandrel üzerine monte edilir ve taşlama çarkına doğru döndürülür. Taşlama işlemi, genellikle 0,1 ila 0,3 mm kadar az miktarda malzemeyi kaldırır ve tek başına tornalamayla ulaşılması zor olan toleranslara ulaşır. Taşlamadan sonraki yüzey kalitesi tipik olarak Ra 0,4 ila 0,8 µm'dir, bu da sürtünmeyi ve kayış aşınmasını azaltır. Aşağıdaki tablo tornalama ve taşlamayla elde edilen hassasiyeti ve bitirmeyi karşılaştırmaktadır.

İşlem Oluk Açısı Toleransı Oluk Çapı Toleransı Yüzey İşlemi (Ra)
Yalnızca Tornalama +/- 0,5 derece +/- 0,05 mm 1,6 - 3,2 µm
Tornalama + Taşlama +/- 0,1 derece +/- 0,01 mm 0,4 - 0,8 µm

Hawen'deki fabrikamız, Kayış Kasnaklarımızın yivlerini taşlamak için proses içi ölçüm özelliğine sahip CNC silindirik taşlama makineleri kullanmaktadır. Proses içi ölçüm sistemi, taşlama sırasında oluk çapını sürekli olarak ölçer ve taş aşınmasını otomatik olarak telafi eder. Bu, üretim sürecindeki parça sayısına bakılmaksızın her kasnağın belirtilen toleransı karşılamasını sağlar. Ayrıca oluk profilini korumak ve yanmayı veya yüzey hasarını önlemek için taşlama çarkını düzenli aralıklarla taşlıyoruz.


4. Üretim Sırasında Kanal Doğruluğu Nasıl Doğrulanır?

Üretim sırasında kanal doğruluğunun doğrulanması, her Kayış Kasnağının teknik özellikleri karşıladığından emin olmak için çok önemlidir. Doğrulama süreci, süreç içi denetimi ve son denetimi içerir. Proses içi inceleme, makine operatörü tarafından oluk göstergeleri, mikrometreler ve komparatör göstergeleri gibi el aletleri kullanılarak gerçekleştirilir. Operatör, üretim çalışması sırasında düzenli aralıklarla yiv açısını, yiv çapını ve yiv salgısını kontrol eder. Bir sapma tespit edilirse daha fazla parça üretilmeden makine ayarlanır. Son denetim, kalite kontrol departmanı tarafından koordinat ölçüm makinesi (CMM) veya profil projektörü gibi daha hassas ekipmanlar kullanılarak gerçekleştirilir. CMM, oluk açısını, oluk profilini ve oluk salgısını yüksek doğrulukla ölçebilir. Aşağıdaki tablo denetim yöntemlerini ve uygulamalarını özetlemektedir.

Muayene Yöntemi Neyi Ölçer? Kesinlik Kullanıldığında
Oluk Ölçer Oluk açısı ve profili +/- 0,5 derece Süreçte
Mikrometre Oluk çapı +/- 0,01 mm Süreçte
Kadran Göstergesi Oluk salgısı +/- 0,01 mm Süreçte
Profil Projektörü Oluk profili +/- 0,005 mm Son muayene
Koordinat Ölçme Makinesi (CMM) Tüm oluk parametreleri +/- 0,002 mm Son muayene

Fabrikamızda, Kayış Kasnaklarımızın yiv doğruluğunu doğrulamak için proses içi ve son muayenenin bir kombinasyonunu kullanıyoruz. Operatörlerimiz, her 10 parçada bir kanal açısını ve çapını kontrol etmek için kanal mastarları ve mikrometreleri kullanacak şekilde eğitilmiştir. Kalite kontrol departmanımız numune bazında oluk profilini ve salgıyı doğrulamak için bir CMM kullanır. Müşterilerimize tam izlenebilirlik sağlayarak her üretim partisi için ayrıntılı denetim kayıtları tutuyoruz.


5. Bir Kayış Kasnağı Tedarikçisini İşleme Kalitesi Açısından Nasıl Değerlendirirsiniz?

Kayış Kasnağı tedarikçisini işleme kalitesi açısından değerlendirmek, ekipmana, takımlara, proses kontrolüne, denetime ve deneyime odaklanmayı gerektirir. Tedarikçinin, kasnakları gerekli toleranslara göre döndürme, yiv açma ve taşlama ekipmanına sahip olması gerekir. Buna CNC torna tezgahları, CNC taşlayıcılar ve hassas takımlar dahildir. Tedarikçi, parçadan parçaya tutarlı kalite sağlayan bir proses kontrol sistemine sahip olmalıdır. Buna takım yönetimi, soğutma sıvısı yönetimi ve makine bakımı dahildir. Tedarikçi, her üretim partisinde kanal doğruluğunu doğrulayan bir denetim sistemine sahip olmalıdır. Buna kalibre edilmiş göstergeler, bir CMM ve eğitimli denetçiler dahildir. Ve tedarikçinin benzer uygulamalara yönelik Kayış Kasnakları üretme konusunda tecrübesi olmalıdır. Aşağıdaki tablo bu değerlendirme kriterlerini özetlemektedir.

Değerlendirme Kriteri Nelere Bakılmalı? Neden Önemlidir?
İşleme Ekipmanları CNC torna tezgahları, CNC taşlayıcılar, canlı takımlama Toleransları koruma yeteneği sağlar
Takımlama Hassas form aletleri, giydirilmiş taşlama taşları Oluk profili doğruluğunu sağlar
Proses Kontrolü Takım yönetimi, soğutma sıvısı yönetimi, bakım Parçadan parçaya tutarlılık sağlar
Muayene Sistemi Kalibre edilmiş göstergeler, CMM, eğitimli denetçiler Her lotta kanal doğruluğunu doğrular
Deneyim Benzer uygulamalarda geçmiş performans Yetenek ve güvenilirliği gösterir

Hawen'deki fabrikamız on yılı aşkın bir süredir Kayış Kasnakları üretmektedir. Gelişmiş CNC işleme ve taşlama ekipmanlarına yatırım yaptık ve kapsamlı bir kalite kontrol sistemi sürdürüyoruz. Mühendislik ekibimiz spesifikasyon ve uygulama mühendisliği konusunda yardımcı olmaya hazırdır. Sizi bu kriterlere göre bizi değerlendirmeye ve Kayış Kasnakları konusunda ortağınız olarak görmeye davet ediyoruz.


6. Fabrikamızın Temel Ürün Parametreleri Nelerdir?

Aşağıdaki tabloda Kayış Kasnaklarımız için temel ürün parametreleri verilmektedir. Bu kasnaklar konveyörler, HVAC sürücüleri, tarım makineleri ve endüstriyel fanlar için tasarlanmıştır. Fabrikamız ayrıca özel gereksinimleri karşılamak için özel kasnaklar da üretebilmektedir.

Parametre Şartname Aralığı Notlar
Dış Çap 50 - 1.200 mm Özel boyutlar mevcut
Oluk Profili V kayışı, triger kayışı, düz kayış Özel profiller mevcut
Oluk Sayısı 1 - 12 Özel konfigürasyonlar mevcut
Oluk Açısı Toleransı +/- 0,5 derece (döndürülmüş), +/- 0,1 derece (zemin) Uygulamaya göre seçilir
Oluk Çapı Toleransı +/- 0,05 mm (döndürülmüş), +/- 0,01 mm (zemin) Uygulamaya göre seçilir
Yüzey İşlemi Ra 0,8 - 1,6 µm (toprak) Kayış aşınmasını azaltır
Malzeme Dökme Demir, Çelik, Alüminyum Güç ve ağırlık için seçildi
Dengeleme G16 veya daha iyisi Titreşimi azaltır
Adedi 10 adet Büyük siparişler için pazarlık yapılabilir
Kurşun zamanı 2 - 4 hafta Miktar ve özelleştirmeye bağlıdır

Fabrikamızda bu özellikleri ve daha fazlasını karşılayacak Kayış Kasnaklarımızı üretmekteyiz. Özel gereksinimlerinize uyacak şekilde çapı, oluk profilini, oluk sayısını, malzemeyi ve toleransları özelleştirebiliriz. Kalite kontrol sistemimiz, hammaddelerin muayenesini, proses içi muayeneyi ve sevkiyat öncesi son muayeneyi içerir. Amacımız müşterilerimize performans gereksinimlerini karşılayan yüksek kaliteli Kayış Kasnakları sunmaktır.


7. Sıkça Sorulan Sorular (SSS)

Soru 1: Kayış kasnağı performansı için en kritik kanal parametresi nedir?

Cevap: En kritik oluk parametresi oluk açısıdır. Yiv açısı, kayışın yive nasıl sıkışacağını ve sürücünün ne kadar güç iletebileceğini belirler. Sadece bir derecelik bir hata, kayışın güç aktarım kapasitesini azaltabilir ve eşit olmayan aşınmaya neden olabilir. Bu nedenle kanal açısı uygulamaya bağlı olarak +/- 0,5 derece veya daha sıkı bir toleransla belirtilmelidir.

Soru 2: Kasnak zaten döndürülmüşse taşlama neden gereklidir?

Cevap: En yüksek düzeyde kanal doğruluğu ve yüzey kalitesi elde etmek için taşlama gereklidir. Tornalama, +/- 0,5 derecelik bir kanal açısı toleransına ve Ra 1,6-3,2 µm yüzey kalitesine ulaşabilir. Taşlama, +/- 0,1 derecelik bir oluk açısı toleransına ve Ra 0,4-0,8 µm'lik bir yüzey kalitesine ulaşabilir. İyileştirilmiş doğruluk ve kaplama, kayış aşınmasını, titreşimi ve gürültüyü azaltır ve güç aktarım verimliliğini artırır.

Soru 3: Aldığım kasnağın yiv doğruluğunu nasıl doğrularım?

Cevap: Oluk doğruluğunu bir oluk ölçer, bir mikrometre ve bir kadranlı gösterge kullanarak doğrulayabilirsiniz. Oluk ölçer, oluk açısını ve profilini kontrol eder. Mikrometre oluk çapını kontrol eder. Kadranlı gösterge oluk salgısını kontrol eder. Kritik uygulamalarda, CMM denetimi için metroloji laboratuvarına bir numune gönderebilirsiniz. Zhejiang Hawen Electromechanical Co., Ltd. olarak her gönderide denetim raporları sunuyoruz.

Soru 4: Yiv doğruluğunu yeniden sağlamak için aşınmış kasnaklar yeniden işlenebilir mi?

Cevap: Bazı durumlarda aşınmış kasnaklar, kanal doğruluğunu yeniden sağlamak için yeniden işlenebilir. İşlem, doğru açıyı ve profili yeniden sağlamak için oluktan az miktarda malzemenin çıkarılmasını içerir. Ancak bu durum, hız oranını etkileyebilecek şekilde kanal çapını azaltır. Yeniden işleme yalnızca kasnağın yeterli malzemeye sahip olması ve azaltılmış çapın uygulama için kabul edilebilir olması durumunda mümkündür. Mühendislik ekibimiz, yeniden işlemenin uygun bir seçenek olup olmadığı konusunda tavsiyelerde bulunabilir.

Soru 5: Özel kayış kasnaklarının tipik teslim süresi nedir?

Cevap: Özel Kayış Kasnakları için tipik teslim süresi, çizim onayının ardından 2 ila 4 haftadır. Teslim süresi oluk profilinin karmaşıklığına, malzemeye ve sipariş edilen miktara bağlıdır. Büyük siparişler veya karmaşık profiller için teslim süresi daha uzun olabilir. Fabrikamızda, teslimat gereksinimlerini karşılamak için müşterilerimizle yakın işbirliği içinde çalışıyoruz.


8. Sonuç

Oluk doğruluğu ve tutarlılığı Kayış Kasnağı performansının temelidir. Kanalı oluşturmak için kullanılan işleme süreçleri (tornalama, kanal açma ve taşlama), kasnağın güvenilir güç aktarımı sağlayıp sağlamayacağını veya kayış aşınmasına, gürültüye ve titreşime neden olup olmayacağını belirler. Alıcılar için bu süreçleri anlamak, doğru kalite düzeyini belirlemek ve tedarikçiyi değerlendirmek açısından çok önemlidir. Zhejiang Hawen Electromechanical Co., Ltd.'deki fabrikamız, en zorlu kanal toleranslarını karşılayan Kayış Kasnaklarını üretecek donanıma, takımlara ve deneyime sahiptir. +/- 0,1 derecelik kanal açısı toleranslarına ve Ra 0,8 µm veya daha iyi yüzey kalitesine ulaşmak için CNC işleme ve hassas taşlama kullanıyoruz.

İster konveyörler, HVAC sürücüleri, tarım makineleri veya endüstriyel fanlar için kasnak tedarik ediyor olun, gereksinimlerinizi görüşmek üzere sizi bizimle iletişime geçmeye davet ediyoruz. Örnekler, teknik veriler ve özelleştirilmiş çözümler sağlayabiliriz. Kaliteye ve müşteri memnuniyetine olan bağlılığımız bizi dünya çapındaki işletmeler için güvenilir bir ortak haline getirmiştir.

Bugün Zhejiang Hawen Electromechanical Co., Ltd. ile iletişime geçinKayış Kasnağı gereksinimlerinizi görüşmek ve işleme yeteneklerimizin kanal doğruluğu spesifikasyonlarınızı nasıl karşılayabileceğini keşfetmek için.

Alakalı haberler
bana mesaj bırak
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek