Haberler

Yüksek eş merkezliliğe sahip Kayış Kasnakları neden ikincil ayar süresini en aza indirir?

2026-09-08 0 bana mesaj bırak

Yüksek hızlı endüstriyel fanlardan hassas konveyör hatlarına kadar herhangi bir kayış tahrikli sistemde, ilk kurulumun verimliliği hikayenin yalnızca yarısıdır. Diğer yarısı ise sistem çalışmaya başladıktan sonra olanlardır: ikincil ayarlar. Bunlar, yalnızca yük altında ortaya çıkan salgı, titreşim ve bant izleme sorunlarını düzeltmek için bakım ekiplerinin gerçekleştirmesi gereken ince ayarlar, yeniden hizalamalar ve yeniden gerdirme prosedürleridir. Pek çok tesiste bu ikincil ayarlamalar, orijinal kurulumdan daha fazla çalışma saati tüketir ve bunlar, planlanmamış aksama sürelerinin birincil kaynağıdır. Bu ayarlamaların çoğunun temel nedeni, çoğunlukla gözden kaçırılan tek bir parametreye kadar izlenebilmektedir:Kayış Kasnaklarıkendileri.


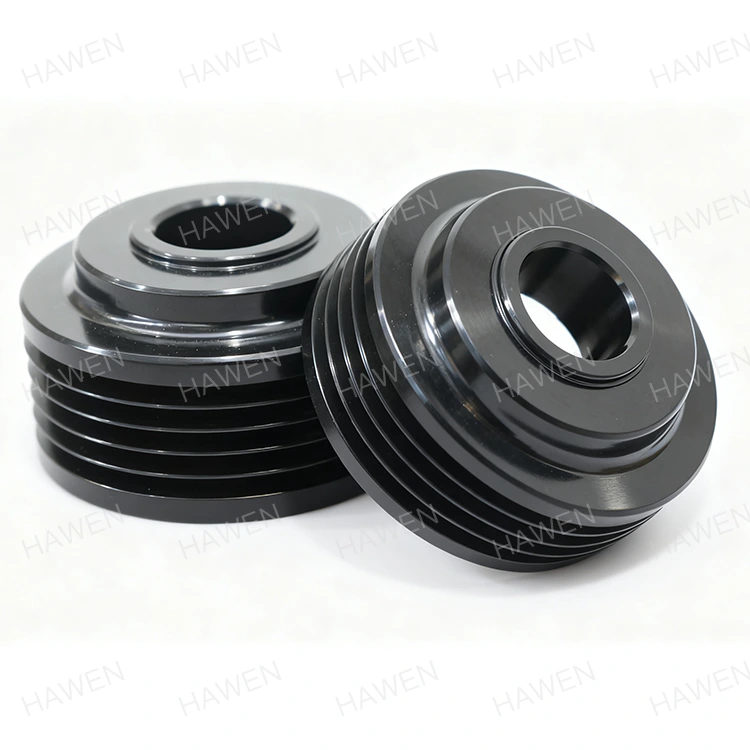
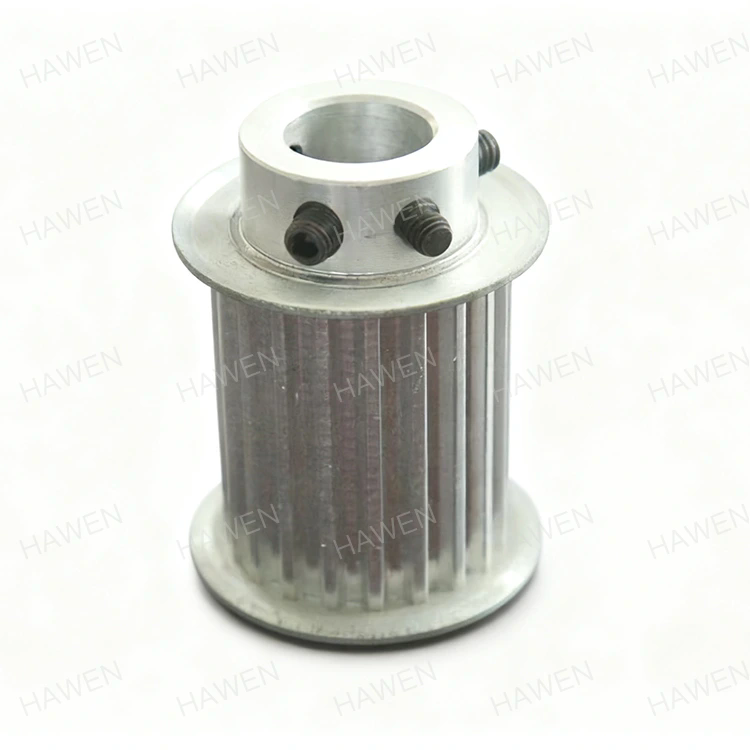
Yüksek eşmerkezliliğe sahip bir Kayış Kasnağı, delik merkez ekseni ile dış çap merkez ekseninin mükemmel şekilde hizalandığı kasnaktır. Kayış Kasnağının eş merkezliliği zayıf olduğunda kayış yolu tam olarak dairesel değildir. Kayış Kasnağı döndükçe kayışın gerginliği dalgalanacak, bu da titreşime, gürültüye, eşit olmayan kayış aşınmasına ve "kayışta gezinme" veya "izleme kayması" olarak bilinen bir duruma yol açacaktır. Bu sorunların her biri ikincil bir düzenlemeyi tetikler. Bir bakım teknisyeninin Kayış Kasnağını yeniden hizalaması, kayışı yeniden germesi ve hatta bileşenleri zamanından önce değiştirmesi gerekir. Buna karşılık, yüksek eşmerkezli Kayış Kasnağı bu nedenleri kaynağında ortadan kaldırarak, başlangıçtan itibaren sorunsuz çalışan ve tüm hizmet ömrü boyunca bunu yapmaya devam eden bir kayış tahrik sistemi sağlar. Bu makale eşmerkezliliğin mekaniğini, ölçümünü, bunu başaran üretim süreçlerini ve ikincil ayar süresinin azaltılması üzerindeki ölçülebilir etkisini inceleyecektir.

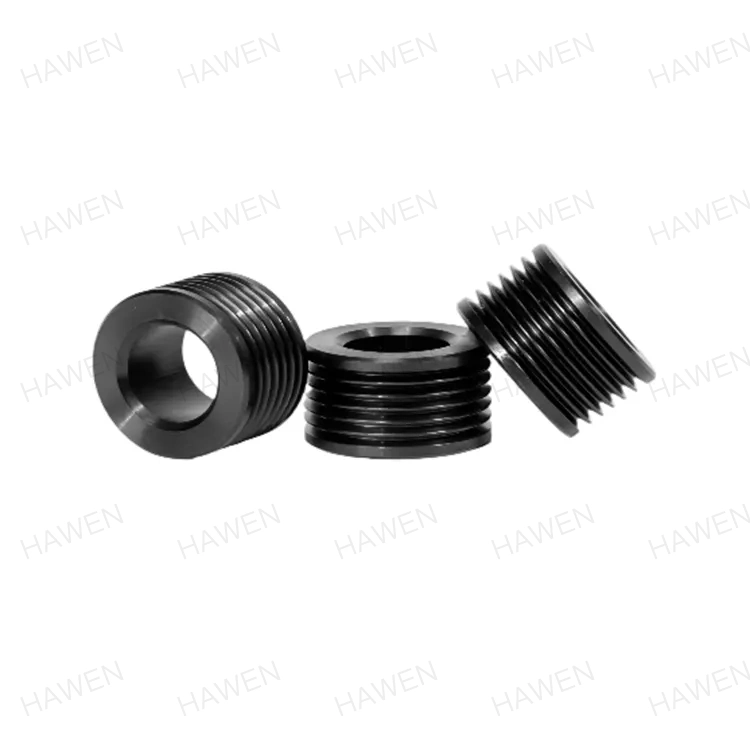
V-belt Pulley


İçindekiler


1. Kayış Kasnaklarında Eşmerkezlilik Nedir ve Neden Önemlidir?

Kayış Kasnakları bağlamında eş merkezlilik, Kayış Kasnağı deliğinin merkezi ile dış çapının merkezinin aynı eksende olduğu geometrik durumdur. Daha basit bir ifadeyle, Kayış Kasnağının montaj deliğine göre mükemmel şekilde yuvarlak olduğu anlamına gelir. Görünüşte basit olan bu gereksinimin, kayış tahrik sisteminin performansı üzerinde derin etkileri vardır. Delik ve dış çap eşmerkezli değilse Kayış Kasnağı dönerken sallanacaktır. Radyal salgı olarak ölçülen bu yalpalama, Kayış Kasnağının etkin çapının dönerken sürekli olarak değişmesine neden olur. Kayışın bu değişikliklere uyum sağlamak için sürekli olarak gerilmesi ve gevşemesi gerekir, bu da bir dizi istenmeyen etki yaratır.

Eşmerkezliliğin önemi, bir arabanın mükemmel dengelenmiş tekerleği ile hafif dengesiz bir tekerlek arasındaki fark dikkate alınarak anlaşılabilir. Dengeli tekerlek, titreşim olmadan sorunsuz bir şekilde döner. Dengesiz tekerlek, aracın her yerinde hissedilen ritmik bir titreme yaratır. Aynı prensip Kayış Kasnakları için de geçerlidir. Oldukça eşmerkezli bir Kayış Kasnağı, kayışın doğru ve tutarlı çalışmasıyla sorunsuz bir şekilde döner. Eş merkezliliği zayıf olan bir Kayış Kasnağı, tüm sisteme yayılan bir titreşim yaratır. Bu titreşim sadece bir rahatsızlık değildir; bu bir enerji kaybı, erken aşınma ve ikincil ayarlama ihtiyacı kaynağıdır. Titreşim, kayışın farklı şekilde ilerlemesine, gerilimin dalgalanmasına ve montaj cıvatalarının zamanla gevşemesine neden olacak ve bunların tümü düzeltici eylem gerektirecektir.

Şu tarihte:Zhejiang Hawen Elektromekanik Co, Ltd, yüzlerce kurulumda eş merkezlilik ile sistem performansı arasındaki ilişkiyi ölçtük. Verilerimiz, +/- 0,05 mm (salgı) eş merkezlilik toleransına sahip bir Kayış Kasnağının, +/- 0,2 mm toleranslı bir Kayış Kasnağından tipik olarak üç ila dört kat daha düşük bir titreşim genliği oluşturacağını göstermektedir. Titreşimdeki bu azalma, ikincil ayarlamaların sıklığı ve süresindeki azalmayla doğrudan ilişkilidir. Aşağıdaki tablo, farklı eşmerkezlilik toleranslarıyla ilişkili tipik titreşim seviyelerini göstermektedir.

Eşmerkezlilik Toleransı (Radyal Salgı) Tipik Titreşim Genliği (mm/s RMS) Beklenen İkincil Ayarlamalar (1000 saatte bir)
+/- 0,05 mm (Yüksek Hassasiyet) 1.2 - 1.8 1-2
+/- 0,10 mm (Standart Endüstriyel) 3,0 - 4,5 4-6
+/- 0,20 mm (Kötü) 6.0 - 8.0 10-15

Bu veriler açık bir korelasyon göstermektedir: Daha yüksek eşmerkezlilik, daha düşük titreşime yol açar ve bu da ikincil ayarlama ihtiyacını doğrudan azaltır. Daha düşük hassasiyetli Kayış Kasnağının başlangıçtaki maliyet tasarrufları, neredeyse her zaman, hizmet ömrü boyunca ortaya çıkan ek bakım maliyetleri nedeniyle ağır basmaktadır. İlerleyen bölümlerde zayıf eşmerkezliliğin bu sorunları yarattığı mekanizmaları ve yüksek eşmerkezliliği sağlayan üretim tekniklerini inceleyeceğiz.


2. Zayıf Eşmerkezlilik İkincil Ayarlamalara Nasıl Sebep Olur?

Yüksek eşmerkezliliğin ikincil ayarlamaları neden en aza indirdiğini anlamak için, eşmerkezli olmayan Kayış Kasnağının neden olduğu sorunlar dizisini anlamak yararlı olacaktır. İlk ve en acil etki radyal salgıdır. Kayış Kasnağı döndükçe Kayış Kasnağının etkin yarıçapı değişir çünkü dönme merkezi Kayış Kasnağının merkezi ile hizalanmaz. Bu, kuşak yolunun mükemmel bir daire olmadığı anlamına gelir; bu bir elips. Kayış Kasnağı döndükçe kayışın daha uzun yarıçapa uyum sağlayacak şekilde gerilmesi ve daha kısa yarıçapa uyum sağlayacak şekilde gevşemesi gerekir. Bu döngüsel esneme ve gevşeme, bandın kaymasına neden olarak bantta bir dalgalanma veya "takırtı" oluşturur. Bu gevezelik, tahrik edilen ekipmana ve montaj yapısına iletilen titreşimin kaynağıdır.

Bu döngüsel esneme aynı zamanda kayışın eşit olmayan şekilde aşınmasına da neden olur. Bandın tekrar tekrar gerilen kısmı daha yüksek sürtünme ve ısıya maruz kalacak ve bu da erken çatlamaya yol açacaktır. Kayış ayrıca yüzeyde bir "parlaklık" oluşturarak sürtünme katsayısını azaltabilir ve kaymasına neden olabilir. Kayma daha fazla ısı üretir ve süreci hızlandırır. Ayrıca kayışın izlemesi de etkilenecektir. Bir kayış doğal olarak uygulanan yükün yönüne doğru ilerleme eğilimindedir. Kayış Kasnağı eşmerkezli değilse kayış, Kayış Kasnağı çevresinde hareket ederken değişen yan yüklere maruz kalacaktır. Bu, kayışın Kayış Kasnağının yüzeyi boyunca ileri geri hareket etmesine neden olarak kayış kenarlarına ve Kayış Kasnağı flanşlarına zarar verebilir.

Bu sorunların kaçınılmaz sonucu ikincil bir düzenlemedir. Bakım teknisyeninin şunları yapması gerekir:

  • Kayışı yeniden gerdirin:Kemer dengesiz bir şekilde gerilmiş ve gevşemiş olabilir. Yeniden gerdirme, ekipmanın durdurulmasını ve bir gerilim ölçer kullanılmasını gerektiren manuel bir işlemdir. Bu, özellikle büyük ekipmanlarda zaman alıcı bir iştir.
  • Kayış Kasnaklarını yeniden hizalayın:Titreşim ve kayış kayması Kayış Kasnaklarının hizadan çıkmasına neden olmuş olabilir. Teknisyenin bir lazer hizalama aleti veya düz kenar kullanarak hizalamayı kontrol etmesi ve ayarlaması gerekecektir.
  • Kayışı değiştirin:Kayışın dengesiz aşınma veya kayma nedeniyle hasar görmesi durumunda değiştirilmesi gerekecektir. Bu, ek işçilik ve malzeme maliyetleri içeren daha önemli bir onarımdır.
  • Montaj cıvatalarını sıkın:Titreşim çoğu zaman montaj cıvatalarının gevşemesine neden olur. Teknisyenin bunları doğru torka sıkması gerekecektir.
  • Rulmanları inceleyin:Eşmerkezli olmayan Kayış Kasnağından gelen titreşim de rulmanlara iletilecektir. Zamanla bu durum erken rulman arızasına neden olabilir ve daha kapsamlı bir onarım gerektirebilir.

Bu ayarlamaların her biri zaman alır. Yoğun bir üretim tesisinde bu ayarlamalar sırasında üretim kaybının maliyeti önemli olabilir. Aşağıdaki tablo, her bir ikincil ayarlama görevi için gereken tipik zaman ve işgücüne ilişkin bir tahmin sunmaktadır.

İkincil Ayarlama Görevi Tipik Zaman Gerekli İşgücü Maliyeti (Tah.)
Kayış Gerginlik Ayarı 15-30 dakika 25 - 50 Dolar
Kayış Kasnağı Hizalaması 30-60 dakika 50-100$
Kayışın Değiştirilmesi 1-2 saat 100-200$
Montaj Cıvatasının Yeniden Sıkılması 15 dakika 20 dolar
Rulman Kontrolü/Değiştirilmesi 1-2 saat 100$ - 200$+

Bu maliyetler ekipmanın ömrü boyunca katlanarak artar. Kötü üretilmiş bir Kayış Kasnağı, her biri üretim kaybında doğrudan bir maliyeti ve dolaylı bir maliyeti temsil eden çok sayıda ikincil ayarlamaya neden olabilir. Bunun aksine, yüksek eşmerkezliliğe sahip Kayış Kasnağı, minimum titreşim ve kayış kaymasıyla çalışarak bu müdahalelere olan ihtiyacı büyük ölçüde azaltır. Zhejiang Hawen Electromechanical Co., Ltd.'de hassas işlenmiş Kayış Kasnaklarımız bu ikincil ayarlamaları en aza indirerek daha düşük toplam sahip olma maliyeti ve daha yüksek sistem güvenilirliği sağlayacak şekilde tasarlanmıştır.


3. Hangi Üretim Süreçleri Yüksek Eşmerkezlilik Sağlar?

Kayış Kasnağında yüksek eşmerkezlilik elde etmek tesadüfi değildir; kasıtlı ve dikkatle kontrol edilen bir üretim sürecinin sonucudur. Proses, iş parçasının yeniden konumlandırılmasından kaynaklanan hataları ortadan kaldırarak, deliğin ve dış çapın tek ve stabil bir kurulumla işlenmesini sağlamalıdır. Yüksek eşmerkezliliğe yolculuk, genellikle bir döküm veya bir çubuk stoku parçası olan ham maddeyle başlar ve bir dizi hassas işleme operasyonuyla devam eder. Eş merkezliliğin anahtarı, parçayı hassas bir fikstürde tutmak ve tüm kritik işleme operasyonlarını tek bir kurulumda gerçekleştirmektir.

İlk adım, sonraki tüm işlemler için birincil veri olacak, tipik olarak delik olan bir referans yüzeyi oluşturmaktır. Delik, genellikle delme, raybalama veya delik delme yoluyla hassas bir boyuta göre işlenir. Bu delik yuvarlak ve düz olmalıdır. Daha sonra iş parçası, deliğe tam olarak oturan bir mandrel veya fikstür üzerine güvenli bir şekilde monte edilir. Bu, deliğin geri kalan işleme operasyonları için gerçek merkez olmasını sağlar. Bir sonraki işlem dış çapın işlenmesidir. Bu genellikle OD'yi hassas bir boyuta ve yüksek derecede yuvarlaklığa dönüştürebilen bir CNC torna kullanılarak yapılır. Yüksek eşmerkezlilik elde etmenin anahtarı, deliğin ve dış çapın aynı kurulumda işlenmesidir. Bu, parçanın yeniden konumlandırılması durumunda ortaya çıkabilecek hataları ortadan kaldırır.

Son adım, genellikle ince bir tornalama veya taşlama işlemi olan bitirme işlemidir. Taşlama, Ra 0,8 µm veya daha iyi bir yüzey kalitesi ve +/- 0,02 mm eşmerkezlilik toleransı elde ederek tornalamadan daha da yüksek bir hassasiyet düzeyine ulaşabilir. Kayış Kasnağının yüksek hızlarda veya ağır yükler altında çalışacağı uygulamalar için taşlama sıklıkla belirtilir. Aşağıdaki tablo, farklı üretim süreçleriyle elde edilen tipik eşmerkezlilik toleranslarını özetlemektedir.

Üretim Süreci Tipik Eşmerkezlilik (Salgı) Göreli Maliyet Tipik Uygulamalar
Döndürülmüş (Tek Kurulum) +/- 0,10 mm Düşük Genel amaçlı, düşük hızlı uygulamalar
Döndürülmüş (Çoklu Kurulum) +/- 0,20 mm Düşük Kayış tahrik sistemleri için önerilmez
Tornalanmış + Zemin +/- 0,02 mm Orta Yüksek hızlı, hassas uygulamalar
Mandrel ile CNC İşlenmiş +/- 0,05 mm Orta-Yüksek Standart endüstriyel kayış tahrikleri
Mandrel + Taşlama ile CNC İşlenmiş +/- 0,02 mm Yüksek Yüksek hızlı, yüksek hassasiyetli uygulamalar

Zhejiang Hawen Elektromekanik Co, Ltd'de, Kayış Kasnaklarımız için optimum eş merkezliliği elde etmek amacıyla CNC tornalama ve gerektiğinde hassas taşlama kombinasyonunu kullanıyoruz. Üretim sürecimiz, her Kayış Kasnağının belirtilen toleransı karşılayan bir eşmerkezlilik ile üretilmesini sağlayacak şekilde tasarlanmıştır. Bunun anahtarı hassas fikstürlerin kullanılması ve işleme süreci sırasında manuel ayarlamaların ortadan kaldırılmasıdır.


4. Yüksek Eşmerkezlilik Kayış Kasnaklarının Ölçülebilir Faydaları Nelerdir?

Yüksek eşmerkezliliğe sahip Kayış Kasnaklarını kullanmanın faydaları yalnızca niteliksel değildir; ölçülebilir ve ölçülebilirler. Başlıca faydaları, azaltılmış ikincil ayar süresi, daha uzun kayış ve rulman ömrü ve geliştirilmiş genel sistem verimliliğidir. Bu avantajların her biri doğrudan maliyet tasarrufuna ve artan üretkenliğe dönüşür. Ölçülebilir iyileştirmeler, iki özdeş kayış tahrik sisteminin karşılaştırılması yoluyla gösterilebilir: biri standart Kayış Kasnaklarına sahip, diğeri ise yüksek eşmerkezli Kayış Kasnaklarına sahip.

Azaltılmış İkincil Ayarlama Süresi:En doğrudan fayda, ikincil ayarlamaların sıklığının azalmasıdır. Standart Kayış Kasnaklarını kullanan bir kayış tahrik sistemi, her biri bir saat veya daha uzun süren, yılda altı veya daha fazla ikincil ayarlama gerektirebilir. Yüksek eşmerkezliliğe sahip Kayış Kasnakları kullanan bir sistem, yılda yalnızca bir veya iki ayarlama gerektirebilir. Tasarruf edilen zaman, aşağıdaki tabloda gösterildiği gibi önemli olabilir.

Metrik Standart Kayış Kasnakları Yüksek Eşmerkezlilik Kayış Kasnakları Tasarruf
Yıllık İkincil Düzenlemeler 6-10 1-2 4-9 ayarlamalar
Ayarlama Başına Ortalama Süre 45 dakika 20 dakika 25 dakika tasarruf edildi
Yıllık Toplam Süre 4,5 - 7,5 saat 0,3 - 0,7 saat 4 - 7 saat tasarruf edildi
Yıllık İşgücü Maliyeti (60$/saat) 270 - 450 Dolar 20 - 40 Dolar 230 $ - 410 $ tasarruf edildi

Daha Uzun Kayış Ömrü:Zayıf eşmerkezliliğin neden olduğu eşit olmayan gerilim ve titreşim, kayış ömrünü önemli ölçüde azaltır. Yüksek eşmerkezli bir Kayış Kasnağı üzerinde çalışan bir kayış, düşük eşmerkezli bir Kayış Kasnağı üzerinde çalışan bir kayıştan 2 ila 3 kat daha uzun süre dayanabilir. Kayış aşınmasındaki azalma aynı zamanda kayış değiştirme sıklığını ve buna bağlı aksama süresini de azaltır.

Daha Uzun Rulman Ömrü:Eşmerkezli olmayan bir Kayış Kasnağı tarafından üretilen titreşim, doğrudan tahrik edilen ekipmanın yataklarına ve tahrik motoruna iletilir. Bu titreşim rulmanların erken aşınmasına ve arızalanmasına neden olur. Yüksek eşmerkezliliğe sahip Kayış Kasnakları, rulmanlara iletilen titreşimi azaltarak hizmet ömrünü uzatır. Rulman arızalarındaki azalma, daha az ekipman arıza süresi ve daha düşük bakım maliyetleri anlamına gelir.

Geliştirilmiş Sistem Verimliliği:Kayış kasnakları eşmerkezli olduğunda kayış tahrik sistemi daha verimli çalışır. Kayış sürekli olarak gerilmez ve gevşemez ve sürtünme ve titreşim nedeniyle kaybedilen enerji en aza indirilir. Bu, enerji tüketiminde küçük ama ölçülebilir bir azalmaya dönüşebilir ve bu da zamanla önemli maliyet tasarruflarına katkıda bulunabilir.

Bu ölçülebilir faydalar, yüksek kaliteli, yüksek eşmerkezliliğe sahip bir Kayış Kasnağının daha yüksek başlangıç ​​maliyetinin, hizmet ömrü boyunca bakım ve arıza süresindeki tasarruflarla fazlasıyla dengelendiğini göstermektedir. Zhejiang Hawen Electromechanical Co., Ltd. olarak müşterilerimize Kayış Kasnağı seçimleri hakkında bilinçli kararlar vermeleri için ihtiyaç duydukları verileri sağlayarak toplam sahip olma maliyetlerini optimize etmelerine yardımcı oluyoruz.


5. Üretimde Eşmerkezlilik Nasıl Ölçülür ve Doğrulanır?

Kayış Kasnaklarının belirtilen eşmerkezlilik toleransını karşılamasını sağlamak, sağlam bir kalite kontrol süreci gerektirir. Eşmerkezlilik ölçümü tipik olarak bir kadranlı gösterge veya bir koordinat ölçüm makinesi (CMM) kullanılarak gerçekleştirilir. Test kurulumu nispeten basittir ancak hassasiyet ve tutarlılık gerektirir. Ölçüm süreci aşağıdaki gibidir:

Kayış Kasnağı hassas bir mandrel üzerine veya takılacağı mil üzerine monte edilir. Mandrel daha sonra merkezler arasına veya hassas bir V bloğuna yerleştirilir. Bir stand üzerine bir kadranlı gösterge monte edilir ve probu Kayış Kasnağının dış çapına temas edecek şekilde konumlandırılır. Kayış Kasnağı daha sonra yavaşça döndürülür ve kadran göstergesinin okuması gözlemlenir. Kayış Kasnağı döndükçe okumadaki toplam değişiklik toplam salgıyı verir. Eşmerkezlilik hatasının iki katı olan bu salgı değeri kabul kriteri olarak kullanılır.

Tutarlılığı sağlamak için ölçüm Kayış Kasnağının yüzeyi boyunca birkaç noktada yapılmalıdır. Aşağıdaki tablo fabrikamızda kullanılan farklı Kayış Kasnağı kaliteleri için kabul kriterlerini göstermektedir.

Kayış Kasnağı Sınıfı Kabul Edilebilir Salgı Eşdeğer Eşmerkezlilik Hatası
Endüstriyel Sınıf (Standart) ≤ 0,20 mm +/- 0,10 mm
Hassas Sınıf ≤ 0,10 mm +/- 0,05 mm
Yüksek Hassasiyetli Tesviye (Zemin) ≤ 0,05 mm +/- 0,025 mm

Zhejiang Hawen Elektromekanik Co, Ltd'de, her Kayış Kasnağının belirtilen eşmerkezlilik gereksinimlerini karşıladığından emin olmak için süreç içi ölçüm ve son denetimin bir kombinasyonunu kullanıyoruz. Kalite kontrol sistemimiz ISO 9001:2015 sertifikasına sahiptir ve tüm denetimlerin ayrıntılı kayıtlarını tutarız. Bu, müşterilerimizin performans beklentilerini karşılayan Kayış Kasnaklarını almasını sağlar ve ikincil ayar ihtiyacını azaltır.


6. Sıkça Sorulan Sorular (SSS)

Soru 1: Kayış kasnaklarında eş merkezlilik ile salgı arasındaki fark nedir?

Cevap: Eşmerkezlilik ve salgı birbiriyle ilişkili fakat farklı kavramlardır. Eşmerkezlilik, iki veya daha fazla özelliğin ortak bir ekseni paylaştığı geometrik durumdur. Öte yandan salgı, parça sabit bir eksen etrafında döndürüldüğünde özelliğin konumundaki toplam değişikliktir. Kayış Kasnağı için eşmerkezlilik, deliğin merkezi ile dış çapın merkezi arasındaki hatadır. Salgı, Kayış Kasnağı döndürülürken dış çapta ölçülen toplam yalpalamadır. Salgı genellikle eş merkezlilik hatasının iki katıdır. 0,1 mm salgıya sahip bir Kayış Kasnağı +/- 0,05 mm eşmerkezlilik hatasına sahiptir.

Soru 2: Zayıf eş merkezlilik kayış ömrünü nasıl etkiler?

Cevap: Zayıf eş merkezlilik, Kayış Kasnağı döndükçe kayışın döngüsel olarak gerilmesine ve gevşemesine neden olur. Bu, bant yüzeyinde çatlama ve parlama olarak kendini gösteren düzensiz bant aşınmasına yol açar. Kayış ayrıca daha yüksek sürtünme ve ısıya maruz kalır ve bu da aşınmayı daha da hızlandırır. Çalışmalar, 0,2 mm salgıya sahip bir Kayış Kasnağı üzerinde çalışan bir kayışın, 0,05 mm salgıya sahip bir Kayış Kasnağı üzerinde çalışan bir kayıştan %40-60 daha kısa bir hizmet ömrüne sahip olabileceğini göstermiştir.

Soru 3: Kayış gerginliğini ayarlayarak zayıf kasnak eşmerkezliliğini telafi edebilir miyim?

Cevap: Hayır, kayış gerginliğini ayarlamak zayıf eş merkezliliği telafi edemez. Gerginlik, bant üzerindeki ortalama yükü belirleyen statik bir ayardır. Eşmerkezlilik hatası, statik gerilimden etkilenmeyen dinamik bir yük değişimi yaratır. Daha yüksek bir gerilim, bant titreşimini bir miktar azaltabilirken, aynı zamanda yataklar üzerindeki yükü de artıracak ve erken bant arızasına neden olabilecektir. Tek etkili çözüm, doğru eş merkezliliğe sahip bir Kayış Kasnağı kullanmaktır.

Soru 4: Standart ve yüksek hassasiyetli kayış kasnağı arasındaki tipik maliyet farkı nedir?

Cevap: Maliyet farkı boyuta, malzemeye ve üretim hacmine bağlıdır. Tipik olarak, yüksek hassasiyetli bir Kayış Kasnağının (+/- 0,05 mm veya daha iyi salgıya sahip) maliyeti, standart bir Kayış Kasnağından (+/- 0,10 mm) %30-50 daha fazladır. Bununla birlikte, artan başlangıç ​​maliyeti genellikle azalan bakım maliyetleri ve daha uzun kayış ömrü ile dengelenir. 5 yıllık bir süre boyunca toplam sahip olma maliyeti, yüksek hassasiyetli Kayış Kasnağı için genellikle daha düşüktür.

Soru 5: Daha önce satın aldığım bir kayış kasnağının eşmerkezliliğini nasıl doğrulayabilirim?

Cevap: Eşmerkezliliği bu makalede açıklandığı gibi bir kadranlı gösterge kullanarak doğrulayabilirsiniz. Kayış Kasnağını hassas bir mandrel üzerine monte edin ve merkezlerin arasına yerleştirin. Kadran göstergesini Kayış Kasnağının dış çapına dokunacak şekilde ayarlayın. Kayış Kasnağını döndürün ve toplam okuma değişimini gözlemleyin. Bu toplam tükeniş. Toplam salgı uygulama için beklenen toleransı aşarsa Kayış Kasnağı değiştirilmelidir. Zhejiang Hawen Electromechanical Co., Ltd. dahil olmak üzere pek çok üretici, her siparişte ölçülen salgı değerlerini içeren bir uygunluk sertifikası sağlar.


7. Sonuç

Kayış Kasnağı eş merkezliliği ile ikincil ayar süresi arasındaki ilişki doğrudan ve önemlidir. Eşmerkezli olmayan bir Kayış Kasnağı, titreşime, kayışın dolaşmasına ve eşit olmayan kayış aşınmasına yol açan radyal salgı oluşturur. Bu sorunlar kaçınılmaz olarak ikincil ayarlamalar döngüsüne yol açar: yeniden gerdirme, yeniden hizalama, kayışın değiştirilmesi ve rulman bakımı. Bu ayarlamalar sadece bir sıkıntı değildir; işçilik, arıza süresi ve bileşen değişimi açısından önemli bir maliyeti temsil ederler.

Yüksek eşmerkezliliğe sahip Kayış Kasnakları bu sorunların temel nedenini ele alır. Delik ve dış çapın mükemmel şekilde hizalanmasını sağlayarak titreşim kaynaklarını ve bant kaymasını ortadan kaldırırlar. Sonuç, başlangıçtan itibaren sorunsuz çalışan, minimum düzeyde bakım gerektiren ve daha uzun hizmet ömrü sunan bir kayış tahrik sistemidir. Zhejiang Hawen Electromechanical Co., Ltd. olarak, en yüksek eş merkezlilik standartlarını karşılayan Kayış Kasnakları üretmeye kendimizi adadık. Hassas işleme süreçlerimiz, titiz kalite kontrolümüz ve uluslararası standartlara bağlılığımız, müşterilerimizin ikincil ayarlamaları en aza indiren ve sistem güvenilirliğini en üst düzeye çıkaran Kayış Kasnaklarını almasını sağlar.

Zhejiang Hawen Elektromekanik Co., Ltd. ile iletişime geçinYüksek eşmerkezliliğe sahip Kayış Kasnaklarımızın operasyonlarınızı nasıl iyileştirebileceğini ve bakım maliyetlerini nasıl azaltabileceğini öğrenmek için bugün.

Alakalı haberler
bana mesaj bırak
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek